Bäst i test
DeWalt DWE6423-QS
DeWalt DWE6423-QS
Allround och renovering
Jämför priserJämför smartare. Handla bättre.
Köpguider · Träarbete & teknik
Lätt hand. Rätt korn. Finish som håller.
Uppdaterad 13 oktober 2026 · Pricelumos redaktion
En excenterslip är snabb, mångsidig och förlåtande – men resultatet avgörs av rätt slippapper, lätt hand, rätt varvtal och ett konsekvent rörelsemönster. Här får du hela arbetssättet för hög avverkning när det behövs och en jämn yta när finishen är viktig.
Låt maskinen göra jobbet. Lägg rondellen plant mot ytan, använd bara lätt tryck, flytta slipen lugnt och systematiskt och arbeta dig stegvis genom rätt kornstorlekar. Om du pressar hårt, vinklar maskinen eller hoppar för långt mellan kornen ökar risken för slipmärken och en ojämn yta.
Bäst i test
Allround och renovering
Jämför priserBästa batteridrivna
Hemmafixare och hantverkare
Jämför priserBästa professionella 18V
Bygg och montage
Jämför priserBästa premiumvalet
Professionell slipning
Jämför priserVägledande kornserie
P80 → P120 → P180
Massivt trä: P80 är ett vanligt startläge när ytan behöver tydlig utjämning. Arbeta över hela bordet innan du byter korn. En redan fin yta kan börja högre. Anpassa slutkornet till oljan eller lacken.
Börja med det finaste korn som gör jobbet. Prova på en spillbit och följ ytbehandlingens anvisningar – serien är vägledning, inte ett krav.
Bäst i test
Allround och renovering
Jämför priserBästa premiumvalet
Professionell slipning
Jämför priserBäst för snabb avverkning
Stora ytor
Jämför priser01 / 13
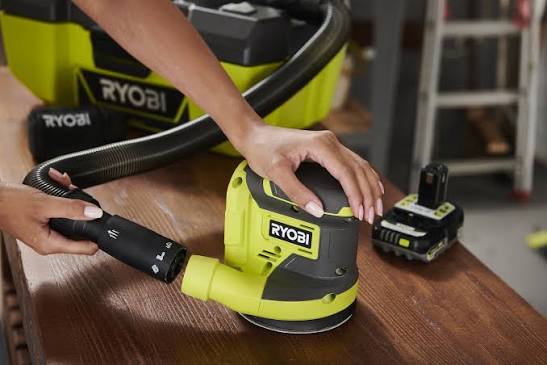
En excenterslip kombinerar rotation och oscillerande rörelse. Kombinationen gör den snabb utan samma tydliga riktade repor som enklare sliprörelser. Mönstret fungerar bäst när slipplattan ligger plant och får rotera fritt.
De vanligaste konsumentmodellerna använder 125 mm rondeller, medan 150 mm är vanligt på större och professionella maskiner. Excenterrörelsen, ofta kallad orbit, påverkar balansen mellan avverkning och finish. Mindre rörelse ger normalt bättre kontroll för finslipning; större rörelse kan avverka snabbare.
| Egenskap | I praktiken | Passar till |
|---|---|---|
| 125 mm | Smidig och lätt att styra | Möbler, luckor och snickerier |
| 150 mm | Täcker mer yta per pass | Bordsskivor, dörrar och stora skivor |
| Ca 2–3 mm rörelse | Kontroll och finare finish | Mellan- och finslipning |
| Ca 5–6 mm rörelse | Högre avverkning | Grövre slipning och större ytor |
| Variabel hastighet | Anpassa aggressiviteten | Känsliga material och lack |
| Dammutsug | Mindre damm i kontaktzonen | Längre slipjobb |
02 / 13
Fel kornstorlek är en av de vanligaste orsakerna till att slipningen tar för lång tid eller lämnar repor som syns efter målning, olja eller lack. Börja inte grövre än nödvändigt. Grovt papper sparar tid vid materialborttagning, men varje grovt repmönster måste sedan slipas bort i nästa steg.
Gå stegvis. Ett vanligt arbetssätt är P80 → P120 → P180, men rätt serie beror på startytan och den slutliga ytbehandlingen. Om reporna från föregående steg fortfarande syns är du inte klar med det aktuella kornet.
| Korn | Typisk användning | Praktiskt råd |
|---|---|---|
| P40–P60 | Kraftig färgborttagning och grova ojämnheter | Bara när underlaget kräver det; kontrollera ofta |
| P80 | Grovslipning av trä och utjämning | Vanlig start på renoveringsjobb |
| P100–P120 | Normal träslipning | Mellanläge före finare steg |
| P150–P180 | Finare slipning före ytbehandling | Följ behandlingssystemet; polera inte träet för mycket |
| P220–P240+ | Mycket fin slipning och mellan lager | Bara där tillverkaren rekommenderar det |
03 / 13
En stabil, ren arbetsyta ger bättre kontroll. Kontrollera gammal färg och beläggning innan slipning: äldre material kan innehålla ämnen som kräver särskild hantering. Anpassa skyddet efter materialet och maskinens instruktioner.
0 / 7 förberedelser klara
04 / 13
Arbeta lugnt, plant och överlappande. Du ska inte rita cirklar med maskinen – excenterrörelsen finns redan i slipen. Din uppgift är att föra hela maskinen över ytan i ett systematiskt mönster.
Dela mentalt in stora ytor i zoner och gör samma antal pass i varje zon. Kontrollera i släpljus efter varje kornsteg. Lätta blyertsmarkeringar kan hjälpa på trä där de går att slipa bort helt.
05 / 13
Lätt tryck är nästan alltid bättre än att pressa maskinen. För hårt tryck kan bromsa rondellens fria rotation, öka värmen, slita pappret snabbare och ge ett sämre slipmönster. Om materialet inte försvinner tillräckligt snabbt är första åtgärden att kontrollera korn, rondellens skick och maskinens inställning – inte att lägga kroppsvikten på verktyget.
Rita ett mycket lätt sicksackmönster med blyerts över träytan och slipa tills markeringen precis försvinner. Då ser du vilka områden du har träffat. Använd bara metoden där markeringen går att slipa bort helt och inte riskerar att påverka ytbehandlingen.
06 / 13
Massivt trä och bordsskivor: börja med det finaste korn som klarar ojämnheterna. Arbeta över hela ytan i samma system. Flera konsekventa pass är bättre än att jaga varje repa lokalt. Slutkornet måste passa den planerade oljan eller lacken.
Målade ytor: excenterslipen kan matta ned eller delvis ta bort färg. Börja försiktigt eftersom färg kan täppa igen rondellen och skapa värme. Om målet bara är vidhäftning inför ommålning behöver du ofta inte slipa till rent trä. Kontrollera färgsystemets rekommendationer.
Möbler och fanér: risken är att slipa igenom ytskiktet. Välj finare korn, låg eller måttlig aggressivitet och täta kontroller. Fanér kan vara mycket tunt vid kanter. På osäkra ytor är handslipning ofta säkrare.
Spackel: maskinen jämnar stora ytor snabbt men kan skapa svackor om du pressar eller stannar. Använd lämpligt papper, bra utsug och breda rörelser. Kontrollera i sidoljus och avsluta vid behov för hand på känsliga övergångar.
07 / 13
Små virvlar syns ofta först när ytan betsas, oljas eller lackas. De uppstår sällan av en enda orsak. För grovt eller skadat papper, smuts under rondellen, högt tryck, sned platta och för snabb rörelse kan samverka. Gå inte vidare förrän föregående korns repor är borta.
Trolig orsak
Smuts, skadad rondell, för grovt korn eller för högt tryck.
Gör så här
Byt papper, rengör ytan och slipa om med lättare hand. Ta bort föregående korns repor innan nästa steg.
08 / 13
Bra utsug handlar inte bara om renare luft. När dammet lämnar kontaktzonen snabbare minskar risken att lösa partiklar skapar nya repor. Matcha rondellens hål med plattan, töm behållaren innan den är överfull och använd kompatibelt externt utsug vid större arbeten.
09 / 13
Den runda plattan når inte in i 90-gradiga hörn. Försök inte kompensera genom att luta maskinen kraftigt. Använd handslipkloss, detaljslip eller ett annat lämpligt verktyg. På ytterkanter ska du minska trycket och undvika att en liten del av rondellen bär hela maskinen.
10 / 13
Blyertsrutnät: markera stora träytor mycket lätt för att se vilka zoner som är jämnt slipade.
Släpljus-station: placera en flyttbar arbetslampa lågt längs ytan. Repor syns tidigare än i takbelysning.
Tre-rondellersystem: förvara P80, P120 och P180 i separata märkta lådor.
Märk använda rondeller: skriv trä, färg eller spackel på baksidan av rondeller som fortfarande är fräscha.
Testbit först: prova hela kornkedjan och ytbehandlingen på en spillbit från projektet.
Fotodokumentera finish: ta mobilbilder i släpljus efter varje korn och jämför resultatet.
Utsug som standard: förvara adapter och slang färdigkopplade med slipen så blir de enklare att använda.
11 / 13
Byt papper när slipningen går märkbart långsammare med samma teknik, rondellen ser blank eller igensatt ut, maskinen skapar mer värme eller kanten och kardborrefästet skadas. Behöver du trycka hårdare för samma effekt ska du byta papper – inte öka trycket.
12 / 13
13 / 13
Välj maskin efter arbetet, inte bara efter motoreffekt. Den runda excenterslipen är allroundvalet för öppna ytor; hörn och kraftig avverkning kan kräva ett annat verktyg.
| Maskin | Styrka | Begränsning | Välj när |
|---|---|---|---|
| Excenterslip | Balans mellan avverkning och fin finish | Når inte hörn | Allroundslipning av öppna ytor |
| Planslip | Kontrollerad finish nära raka kanter | Långsammare avverkning | Finslipning av plana ytor |
| Bandslip | Mycket hög avverkning | Kan snabbt skapa gropar och repor | Mycket material ska bort på robusta ytor |
Börja med det finaste korn som tar bort ojämnheterna. P80 är vanligt på trä som behöver tydlig slipning, medan fina ytor kan börja högre. P40–P60 är för kraftig avverkning när det verkligen behövs.
Ja, det är ett av de vanligaste användningsområdena. Arbeta stegvis genom kornen, håll plattan plant och avsluta med ett korn som passar ytbehandlingen.
Ja, på många öppna ytor. Kontrollera vad beläggningen består av, använd lämpligt utsug och skydd och räkna med att rondeller kan sättas igen snabbare.
Vanliga orsaker är skadat eller grovt papper, partiklar under rondellen, högt tryck, snabb rörelse eller sned slipplatta.
Nej. Styr med lätt hand. Hårt tryck kan bromsa rotationen, öka värmen och försämra finishen.
125 mm är smidigt för mindre och blandade arbeten. 150 mm täcker mer yta. Väg också in vikt, utsug, sliprörelse och tillgång till rondeller.
Vid korta småjobb kan maskinens uppsamling räcka, men externt utsug är ofta bättre vid längre arbeten och ger bättre kontroll över dammet.
Ja, när lacktillverkaren rekommenderar mellanslipning. Använd det korn och den metod som anges för just lacken; aggressiv slipning kan skada lagret.
Bara om tillverkaren uttryckligen godkänner rätt tillbehör, varvtal och användning. En dedikerad polermaskin kan vara bättre för vissa ytor.
Vid hörn, profiler, tunna fanér och känsliga kanter där du behöver mycket god kontroll.